
Å erstatte en fluorpolymer-PPA er mer enn en additiv endring
Etter hvert som filmprodusenter evaluerer alternativer til fluorpolymerbaserte polymerbehandlingshjelpemidler, blir ett spørsmål stadig viktigere:
Hvordan kan en PFAS-fri PPA sammenlignes med eksisterende fluorpolymer-PPA under reelle produksjonsforhold?
Svaret kan ikke bare baseres på additiv dosering eller utseendet til den første filmen som produseres etter omstillingen.
Et prosesseringshjelpemiddel opererer i et komplett ekstruderingssystem. Harpikstype, filmstruktur, andre tilsetningsstoffer, skrue- og dysedesign, produksjon, smeltetemperatur og krav til nedstrøms konvertering kan alle påvirke resultatet.
Av denne grunn,å erstatte en fluorpolymer PPA med et PFAS-fritt alternativbør behandles som en kontrollert endring av produksjonslinjen.
Målet er å avgjøre om kandidaten kan etablere enstabilt og repeterbart produksjonsvindusamtidig som den nødvendige filmkvaliteten opprettholdes.
Det betyr å se utover én parameter. Smeltebrudd, formdannelse, trykkstabilitet, filmutseende, produksjonstap og nedstrøms konvertering bør vurderes samlet.
Start med en stabil produksjonsgrunnlinje
Før PPA-en endres, bør den eksisterende produksjonstilstanden dokumenteres tydelig.
Uten en pålitelig grunnlinje er det vanskelig å avgjøre om en senere forbedring eller forverring kommer fra den aktuelle PPA-en eller fra normal prosessvariasjon.
Den mest relevante basisinformasjonen inkluderer harpiksformulering, filmstruktur, gjeldende PPA og dosering, viktigste tilsetningsstoffer, ekstruderingsutbytte, smeltetemperatur, trykkforhold, filmkvalitet og rengjøringshistorikk.
| Område | Nøkkelinformasjon |
| Formulering | Harpikskvaliteter, blandingsforhold, eksisterende PPA, dosering og viktigste tilsetningsstoffer |
| Film | Struktur, lagforhold, tykkelse og kvalitetskrav |
| Behandle | Utgang, smeltetemperatur, trykk, skruehastighet og kjøleforhold |
| Utstyr | Ekstruder, dysekonfigurasjon og filtreringstilstand |
| Produksjon | Skrot, rengjøringsfrekvens, kasserte ruller og nedstrømskrav |
Grunnlinjen bør representere stabil produksjon snarere enn en enkelt maskinavlesning.
Prosessvariasjon spiller også en rolle. Et lignende gjennomsnittstrykk betyr for eksempel ikke nødvendigvis at prosessen er like stabil hvis trykkfluktuasjonene øker betydelig.
Målet er å etablere en referansetilstand som senere kan sammenlignes med den PFAS-frie kandidaten.
Separat overgang fra faktisk PPA-ytelse
Et av de vanligste problemene i erstatningsstudier er at kandidaten evalueres for tidlig.
Rester av fluorpolymer-PPA kan bli værende i matesystemet, skruen, siktepakken, dysekanalene eller utstyrets døde soner etter at formuleringen er endret.
Som et resultat av dette kan det hende at den første filmen som produseres etter overgangen ikke representerer den uavhengige ytelsen til den PFAS-frie PPA-en.
En nyttig prøveperiode skiller derfor tre stadier:
Overgang– den tidligere formuleringen blir fortrengt.
Kondisjonering– den nye PPA-en beveger seg gjennom ekstruderingssystemet og etablerer sin prosesseringsrespons.
Stabil produksjon– prosessen har nådd en tilstrekkelig repeterbar tilstand for sammenligning.
Det finnes ingen universell kondisjoneringstid.
Den nødvendige perioden kan variere med utstyrets historie, dysegeometri, tidligere PPA-kjemi, harpikssystem, dosering, produksjon og prosesseringstemperatur.
Av denne grunn bør kondisjonering måles på den faktiske produksjonslinjen i stedet for å antas fra en annen maskin eller formulering.
Forsøksteamet bør også definere på forhånd når overgangsmateriale skal forkastes og når kandidatdata skal begynne å bli behandlet som gyldige produksjonsdata.
Sammenlign PFAS-fri og fluorpolymer PPA med Matched Output First
Når prosessen har stabilisert seg, bør den første sammenligningen gjøres under driftsforhold som er så like som praktisk mulig.
Hensikten på dette stadiet er ikke å maksimere produksjonen.
Det er for å svare på et mer grunnleggende spørsmål:
Kan den PFAS-frie PPA-en opprettholde dagens produksjonskrav samtidig som den bevarer prosessstabilitet og filmkvalitet?
Der det er mulig, bør harpiksformulering, filmstruktur, filmtykkelse, ytelse, skruehastighet, smeltetemperatur, kjøling og filtreringsforhold forbli konsistente.
Hvis PPA-en endres samtidig som utgangs- og prosesseringsforhold justeres betydelig, blir det vanskelig å avgjøre hva som forårsaket det observerte resultatet.
Testing med høyere ytelse bør derfor utføres separat, etter at stabil ytelse først er demonstrert under referansebetingelsen.
Dosering må også sammenlignes nøye.
En uttalelse som «1 % mot 1 %» kan være misvisende hvis produktene har ulikt aktivt innhold, bærere eller lagfordelinger.
Spesielt for flerlagsfilmer bør det være tydelig om dosering refererer til den totale filmformuleringen, ett spesifikt lag, tilsetningshastigheten for masterbatch eller den faktiske konsentrasjonen av aktivt prosesshjelpemiddel.
En gyldig sammenligning krever at doseringsgrunnlaget defineres før konklusjoner trekkes.
Ikke behandle smeltebrudd, oppbygging av dyser og trykk som samme resultat.
En god PPA-erstatningstest bør unngå å redusere ekstruderingsytelsen til én synlig eller numerisk indikator.
Smeltebrudd
Smeltebrudd kan fremstå som haihud, repeterende ruhet, overflateforvrengning, ujevn glans eller uregelmessige linjer.
I stedet for bare å registrere om smeltebrudd er «bedre» eller «dårligere», bør sammenligningen ta hensyn til feilens alvorlighetsgrad, resultatet der feilen oppstår og tiden det tar for overflaten å nå en akseptabel tilstand.
Standardiserte fotografier kan bidra til visuell sammenligning.
Enhver betydelig temperaturjustering bør også registreres fordi smeltetemperaturen i seg selv kan påvirke overflateustabilitet, nedbrytning, avkjøling og nedstrøms filmens oppførsel.
Oppbygging av matriser
Oppbygging av dyser bør vurderes separat.
En glattere film betyr ikke automatisk at avleiringer i matrisen er eliminert.
Nyttige observasjoner inkluderer avleiringsvekst, plassering, overføring til filmen, rengjøringsintervall, rengjøringsrelatert nedetid og skrap.
Fordi oppbygging av dyser også kan påvirkes av harpiksnedbrytning, forurensning, filtrering og additivinteraksjoner, bør den observeres over en meningsfull produksjonsperiode i stedet for å bedømmes ut fra én kort serie.
Trykk og energi
Smeltetrykk og motorbelastning kan gi nyttig informasjon om prosesseringsatferd, men ingen av dem bør tolkes isolert.
For eksempel beviser ikke en lavere strømavlesning automatisk lavere produksjonsenergi.
Der energieffektivitet er en del av forsøksmålet, er en mer relevant måleenhet:
Spesifikt energiforbruk = energi brukt ÷ kilogram akseptabel film produsert
Mengden avakseptabel filmbetyr mer enn bare nominell produksjon.
Filmkvaliteten avgjør fortsatt om erstatningen fungerer
Et prosesseringshjelpemiddel kan forbedre ekstruderingsatferden, men fortsatt påvirke en annen del av spesifikasjonen for den ferdige filmen.
For emballasjeapplikasjoner kan relevante kontroller omfatte dis, glans, friksjonskoeffisient, blokkering, forsegling, trykkheft, laminering og viklingsegenskaper.
Industrielle eller tekniske filmer kan kreve ytterligere mekanisk testing eller holdbarhetstesting.
Den nøyaktige testplanen bør derfor følge sluttbruksapplikasjonen i stedet for en fast universell sjekkliste.
Dette er spesielt viktig når formuleringen allerede inneholder sklisikring, antiblokkeringsmidler, pigmenter, stabilisatorer eller gjenvunnet materiale.
PPA-en opererer ikke uavhengig av resten av tilsetningspakken.
Nedstrømskonvertering bør også forbli en del av godkjenningsprosessen.
En kandidat som forbedrer ekstrudering, men forårsaker uakseptabel trykk-, laminerings- eller forseglingsytelse, kan ikke betraktes som en vellykket erstatning.
Fra erstatningstest til stabilt produksjonsvindu
En kontrollert studie bør til syvende og sist svare på tre spørsmål.
For det første, kan den PFAS-frie PPA-en reprodusere den nødvendige produksjonstilstanden ved samsvarende produksjon?
For det andre, kan denne tilstanden forbli stabil over en meningsfull produksjonsperiode?
For det tredje, kan prosessen optimaliseres ytterligere uten å flytte den ferdige filmen utenfor spesifikasjonen?
En praktisk evaluering kan oppsummeres slik:
| Scene | Hovedmål |
| Grunnlinje | Definer den nåværende stabile produksjonstilstanden |
| Omstilling og kondisjonering | Skill gjenværende PPA-effekter fra kandidatens ytelse |
| Sammenligning av matchede utganger | Sammenlign prosessstabilitet og filmkvalitet |
| Langsiktig evaluering | Observer smeltebrudd, dyseoppførsel og produksjonstap |
| Nedstrøms validering | Bekreft trykking, laminering, forsegling eller andre krav |
| Optimalisering av utdata | Øk kun produksjonen etter at stabil ytelse er etablert |
| Repeterbarhet | Bekreft den foretrukne tilstanden før godkjenning av vanlig produksjon |
Hvis den PFAS-frie PPA-en tillater høyere produksjon, bør den ekstra kapasiteten bare anses som meningsfull når filmkvaliteten forblir akseptabel.
Det samme prinsippet gjelder for lavere trykk, redusert dreiemoment eller lengre rengjøringsintervaller.
Hver forbedring bør evalueres i sammenheng med det totale produksjonsresultatet.
En vellykket utskifting er derfor ikke definert av den laveste trykkavlesningen eller den raskeste forsvinningen av smeltebrudd.
Det er definert av et stabilt, repeterbart produksjonsvindu som oppfyller den nødvendige filmspesifikasjonen.
Hvordan SILIKE støtter PFAS-frie PPA-erstatningsforsøk
SILIKEs SILIMER PFAS-frie PPA-portefølje inkluderer både silikonbaserte og silikonfrie teknologier, tilgjengelig i aktivt additivt og masterbatch-formater for film og andre ekstruderingsapplikasjoner. Produktvalget er basert på harpikssystem, filmstruktur, ekstruderingsprosess, eksisterende PPA-teknologi, additivpakke, prosesseringsforhold og kundens krav.
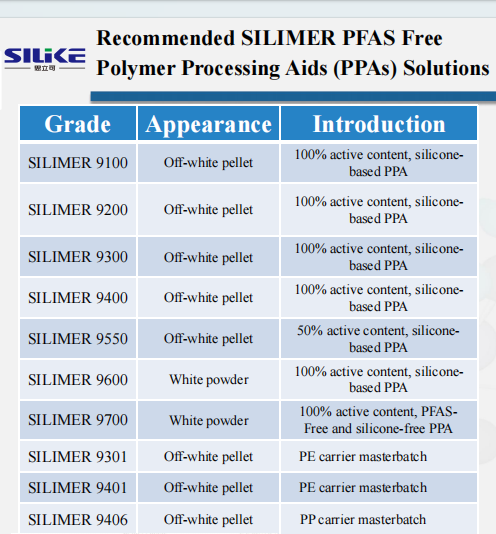
For en mer relevant teknisk evaluering kan kunder dele viktig applikasjonsinformasjon som harpiksformulering, filmstruktur, gjeldende PPA og dosering, ekstruderingsutgang, prosesseringstemperatur og hovedprosessproblemet som skal løses.
Basert på disse forholdene kan SILIKEs tekniske team anbefale en passende PFAS-fri PPA-kandidat og bidra til å definere en kontrollert produksjonstest for å bestemme riktig dosering, kondisjoneringsrespons og et stabilt driftsvindu.
Planlegger du å erstatte en fluorpolymer PPA i filmekstrudering?
Diskuter formulerings- og prosesseringsforholdene dine med SILIKE.
Nettsted: www.siliketech.com
E-post: amy.wang@silike.cn
Ofte stilte spørsmål
Kan PFAS-fri PPA erstatte fluorpolymer-PPA direkte ved samme dosering?
Ikke nødvendigvis. Produktene kan variere i aktivt innhold, bærerharpiks og anbefalt tilsetningsnivå. Dosering bør sammenlignes på et klart definert grunnlag og valideres i den tiltenkte formuleringen.
Hvor lang tid tar PFAS-fri PPA-kondisjonering?
Det finnes ingen universell kondisjoneringstid. Utstyrshistorikk, tidligere PPA, harpiks, dosering, ytelse og dysedesign kan alle påvirke hvor raskt prosessen når en stabil respons.
Bør produksjonen økes under den første sammenligningen?
Den første sammenligningen er mer nyttig når den utføres under representative forhold med tilpasset utgang. Testing med høyere utgang bør følge etter at stabil ytelse og akseptabel filmkvalitet er bekreftet.
Konklusjon
Å erstatte en fluorpolymer-PPA med et PFAS-fritt alternativ bør håndteres som en kontrollert ekstruderingsforsøk snarere enn en enkel additivsubstitusjon.
Evalueringen bør starte med en stabil grunnlinje, atskille omstilling og kondisjonering fra stabil produksjon, og sammenligne kandidaten under samsvarende driftsforhold.
Smeltebrudd, dyseoppbygging, trykkoppførsel, filmkvalitet og nedstrømskonvertering bør deretter vurderes som separate, men relaterte deler av produksjonssystemet.
Det mest nyttige resultatet er ikke én isolert forbedring.
Det er enstabilt, repeterbart produksjonsvindusom leverer akseptabel filmkvalitet og støtter vanlig produksjon.
Publisert: 24. september 2026


